Artykuł sponsorowany
Jak regulator temperatury prowadzi cykl sterylizacji w sterylizatorach żywności i mleka
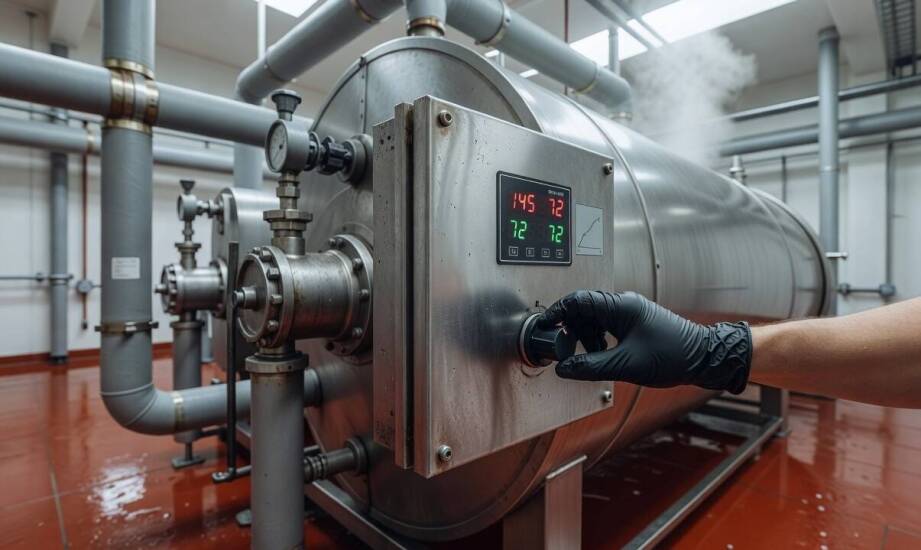
Zabiegi termiczne w przemyśle spożywczym wymagają ścisłego nadzoru nad parametrami grzewczymi, aby zneutralizować drobnoustroje bez niszczenia naturalnej struktury produktu. Przebieg całego cyklu opiera się na następujących po sobie fazach nagrzewania, podtrzymania we właściwych warunkach oraz kontrolowanego schładzania. Każdy z tych etapów musi być realizowany według ściśle określonego harmonogramu, co wyklucza ręczne sterowanie zaworami. Właściwie zaprojektowana kontrola tych procesów ogranicza ryzyko niedosterylizacji partii, co mogłoby skutkować groźnymi zatruciami i stratami wizerunkowymi dla producenta. Zastosowanie odpowiedniej automatyki przemysłowej pozwala trwale ustabilizować środowisko cieplne, chroniąc różnego rodzaju przetwory, soki i nabiał przed niepożądanymi zmianami smaku czy konsystencji.
Dlaczego kontrola temperatury określa skuteczność sterylizacji?
Osiągnięcie wysokiego pułapu temperatury w komorze to zaledwie punkt wyjścia dla termicznej obróbki żywności. Skuteczność całego zabiegu określa fizyczna wartość sterylizacyjna F0, która jest ekwiwalentem czasu przebywania wyrobu w temperaturze 121,1°C (przy założeniu wartości z=10°C). W wielu standardowych procesach przetwórczych przyjmuje się 3 minuty jako minimalny cel dla zagwarantowania pełnego bezpieczeństwa mikrobiologicznego. Ewentualne wahania ciepła w dół natychmiast zmniejszają sumaryczny efekt letalny, z kolei niekontrolowane skoki w górę grożą niepotrzebnym przegrzaniem, rozwarstwieniem lub przypaleniem żywności. Przemysłowe układy sterujące pomagają płynnie utrzymać zadane warunki po walidacji cyklu, co sprzyja osiągnięciu prawidłowego współczynnika letalności niezależnie od wagi załadunku czy gęstości surowca.
Wymagania cieplne i czasowe drastycznie różnią się w zależności od charakterystyki obrabianego materiału oraz zastosowanej technologii. Tradycyjna sterylizacja wsadowa, stosowana często do konserw, wymaga powolnego podgrzania wsadu do 115–125°C i utrzymania tej wartości przez 15 do 30 minut, po czym następuje długie studzenie. Zupełnie inną dynamiką charakteryzuje się proces w przemyśle mleczarskim wykorzystujący ciągłą metodę UHT. W tym scenariuszu płynne mleko poddawane jest uderzeniowemu nagrzewaniu w zakresie 135–150°C, a faza podtrzymania trwa zaledwie od jednej do sześciu sekund. Rozdzielenie tych dwóch zupełnie różnych mechanizmów wyraźnie pokazuje, jak skrajna dynamika zmian cieplnych wymusza stosowanie błyskawicznie reagującej automatyki, która nie dopuści do opóźnień w przełączaniu przekaźników.
Jak elektronika reaguje na agresywne warunki w zakładzie?
Prawidłowy odczyt fizycznych parametrów zależy od bezbłędnej współpracy zanurzonego czujnika z głównym modułem obliczeniowym szafy sterowniczej. Sonda pomiarowa, wykorzystująca najczęściej rezystory PT100 lub termopary, nieprzerwanie przekazuje bieżący wynik napięciowy. Następnie wbudowany algorytm PID lub klasyczny układ z histerezą generuje impuls dla styczników sterujących grzałkami. Taki dwustopniowy mechanizm ogranicza oscylacje między poszczególnymi fazami cyklu termicznego, dążąc do zminimalizowania odchyleń od punktu zadanego. Zanim linia zostanie w ogóle uruchomiona, wykwalifikowany technolog ustala temperaturę docelową, czas podtrzymania, szybkość chłodzenia oraz progi alarmowe blokujące wyrzut niedogrzanego produktu. W tak zdefiniowanym środowisku zaawansowane regulatory do sterylizatorów mogą na bieżąco korygować moc układu, reagując na spadki ciśnienia pary technologicznej.
Hale produkcyjne charakteryzują się jednak ekstremalnymi warunkami środowiskowymi, w których wszechobecna wilgoć i opary niszczą nieosłoniętą elektronikę. Elementy automatyczne poddawane są dodatkowo cyklicznym procesom mycia w ramach systemów CIP, gdzie stosuje się gorące roztwory chemiczne. Zewnętrzne obudowy sterowników muszą charakteryzować się stopniem szczelności IP65, co chroni delikatne obwody przed agresywnym pyłem i silnymi strumieniami wody uderzającymi pod różnym kątem. Praktyka inżynieryjna firmy Makot z Wieliczki pokazuje, że dedykowane panele sterujące oraz klawiatury membranowe z poliwęglanu wytrzymują wielokrotne szorowanie przemysłowymi środkami odkażającymi bez pękania powłoki. Zastosowanie programowalnych przekaźników czasowych z cyfrową blokadą zabezpiecza wpisane wcześniej nastawy, co uniemożliwia przypadkową zmianę krytycznych profili grzewczych przez niewykwalifikowanych pracowników zmiany.
Przewidywalność obróbki cieplnej surowców spożywczych opiera się w głównej mierze na natychmiastowym zbieraniu dokładnych danych i odpowiednio zaprogramowanej reakcji elementów wykonawczych. Spójność każdego łańcucha technologicznego zależy od fizycznej szybkości, z jaką procesor przeliczy sygnał z rezystorów pomiarowych na konkretną akcję zaworów pary. Skrupulatna dbałość o hermetyczność obudów i paneli przedłuża żywotność całej aparatury pomiarowej, ograniczając kosztowne zastoje serwisowe podczas szczytu sezonu przetwórczego. Powtarzalne utrzymanie wysokich parametrów letalnych zabezpiecza długoterminowo zdrowie docelowych konsumentów, gwarantując pełną stabilność mikrobiologiczną każdej pojedynczej butelki lub puszki.
Kategorie artykułów
Polecane artykuły

Sprzedam fotobudkę

Domki Szarotka Istebna: Gdzie tradycja spotyka się z nowoczesnością

Wybór odpowiedniego ogrodzenia dla domu - na co zwrócić uwagę?
