Artykuł sponsorowany
Jak po krawędzi odczytać, czy piła formatowa w małej stolarni wymaga korekty podcinaka, posuwu czy tarczy
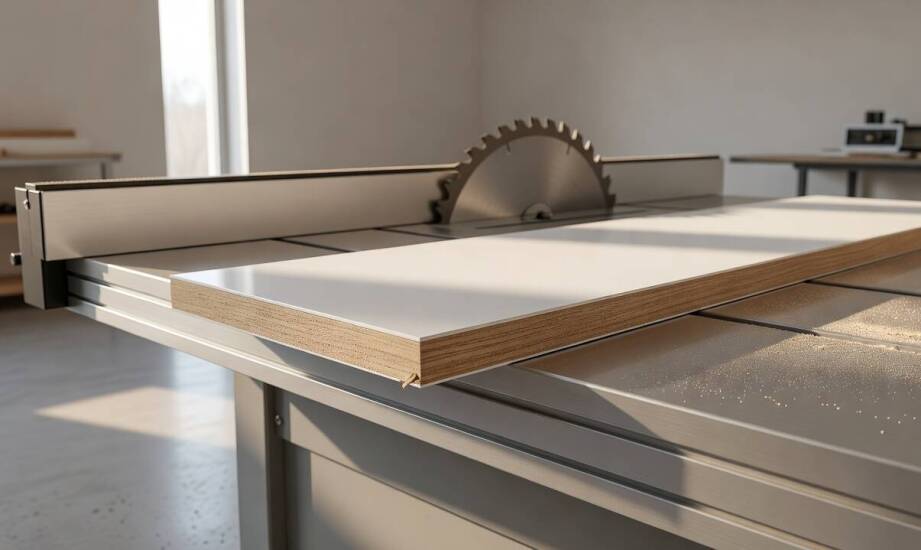
W małej stolarni ten sam rozkrój płyty meblowej raz daje idealnie czystą krawędź, a innym razem wymaga uciążliwej ręcznej poprawki. Dzieje się tak mimo pozornie identycznych parametrów cięcia. Operatorzy często decydują się wtedy na wymianę podcinaka, modyfikację prędkości posuwu lub założenie nowej tarczy głównej na chybił trafił. Takie podejście pochłania czas i marnuje materiał. Rozwiązanie problemu opiera się na analizie defektów, ponieważ specyficzne ślady pozostawione na płycie precyzyjnie wskazują źródło błędu konfiguracyjnego.
Ślady na płycie jako wskaźnik źródła problemu
Podcinak to mniejsza tarcza zamontowana przed głównym narzędziem tnącym. Obraca się w przeciwnym kierunku i wykonuje płytkie nacięcie o głębokości 1–2 mm od spodu płyty. Jej zadaniem jest precyzyjne przecięcie dolnej warstwy laminatu przed przejściem tarczy głównej. Taki mechanizm skutecznie zapobiega wyrwaniu okleiny. Gdy na dolnej krawędzi rozkrawanego elementu pojawiają się wyszczerbienia lub charakterystyczne odpryski, winę najczęściej ponosi właśnie ten element. Przyczyną bywa zbyt niska lub zbyt wysoka pozycja tarczy, brak jej osiowości względem narzędzia głównego albo po prostu stępione zęby.
Sytuacja wygląda inaczej, gdy uszkodzenia laminatu występują wyłącznie na wierzchniej warstwie materiału. Ślady widoczne tylko na górnej powierzchni wskazują na problem z tarczą główną. Oznacza to najczęściej stępione lub zabrudzone żywicą zęby, niewłaściwie dobraną geometrię ostrzy do konkretnego materiału, a także niewystarczającą wysokość występu narzędzia ponad blat roboczy.
Sama jakość narzędzi to tylko połowa sukcesu, ponieważ zmiana prędkości posuwu bezpośrednio wpływa na ostateczną jakość krawędzi. Zbyt szybkie przesuwanie materiału powoduje agresywne wyrwanie włókien, co widać szczególnie wyraźnie przy cięciu w poprzek słojów drewna. Prowadzi to również do lokalnego nagrzewania surowca i nieestetycznego przypalenia rzazu. W krótkich seriach produkcyjnych wolniejszy posuw poprawia powtarzalność obróbki, chociaż wydłuża cały cykl pracy. Z kolei zbyt powolne prowadzenie twardych gatunków drewna powoduje przegrzewanie zębów piły i powstawanie groźnych mikrospękań w strukturze węglika. Optymalny zakres prędkości zawsze dobiera się indywidualnie na podstawie twardości materiału i grubości stosowanej tarczy.
Reakcja MDF, laminatów i drewna litego na cięcie
MDF, płyty laminowane i lite drewno zachowują się zupełnie inaczej podczas obróbki. Wymagają one odmiennych ustawień maszyny. Płyty pokryte laminatem są wyjątkowo wrażliwe na odpryski dolnej warstwy. W ich przypadku praca z podcinakiem to standard. Narzędzie to musi zostać precyzyjnie dopasowane szerokością rzazu do tarczy głównej, aby nie pozostawiać schodków na krawędzi cięcia.
MDF produkuje podczas cięcia ogromne ilości drobnego pyłu i jest bardzo podatny na przypalanie przy zbyt wolnym posuwie. Rozkrój tego surowca wymaga ostrych zębów o odpowiednim kącie natarcia oraz wydajnego odciągu wiórów. Lite drewno reaguje przede wszystkim na naturalny układ słojów. Przy cięciu poprzecznym lub pod kątem do włókien ryzyko wyrwania materiału wyraźnie rośnie. W przypadku tarcicy podcinak często w ogóle nie jest potrzebny, a czasami jego użycie przynosi skutek odwrotny do zamierzonego. Stosowanie uniwersalnej recepty dla każdego surowca prowadzi do powtarzalnych błędów.
Nowoczesne piły formatowe do drewna pełnią w warsztatach stolarskich rolę podstawowych maszyn rozkrojowych. Umożliwiają one precyzyjne dzielenie wielkogabarytowych płyt na formatki gotowe od razu do dalszej obróbki na czopiarkach, grubościówkach czy zaawansowanych oklejarkach krawędzi. W rytmie pracy małej stolarni formatówka znajduje się na samym początku ciągu technologicznego. Jej prawidłowa konfiguracja i osiągnięta jakość krawędzi decydują o czasie potrzebnym na późniejsze operacje wykańczające.
Ocena krawędzi po cięciu próbnym
Końcowa ocena krawędzi po wykonaniu cięcia próbnego ostatecznie rozstrzyga, czy problem leży w ustawieniach maszyny, zużyciu narzędzia czy specyfice materiału. Czysta krawędź po obu stronach formatki oznacza w pełni poprawną konfigurację całego zespołu tnącego. Jeśli widoczne są jakiekolwiek odpryski zlokalizowane wyłącznie od spodu, maszyna wymaga natychmiastowej korekty położenia podcinaka. Uszkodzenia górnej warstwy laminatu niemal zawsze wskazują na zużycie tarczy głównej.
Gdy na krawędzi pojawiają się nierówne wyrwania włókien lub charakterystyczne ślady przypalenia, sugeruje to konieczność modyfikacji prędkości posuwu. Niestabilność wyników i różnice jakościowe między kolejnymi próbami na tym samym arkuszu płyty świadczą zwykle o wyeksploatowaniu narzędzi lub zmiennej wilgotności surowca. Systematyczne testowanie ustawień na odrzutach materiałowych pozwala utrzymać wysoką jakość rozkroju bez generowania niepotrzebnych przestojów produkcyjnych.
Dystrybucją sprzętu do obróbki płyt i tarcicy zajmuje się INTERPART Aleksander Tybora. Firma z Miastka dostarcza maszyny stolarskie oraz urządzenia do demontażu linii produkcyjnych, zaopatrując warsztaty i zakłady w niezbędne zaplecze maszynowe.
Kategorie artykułów
Polecane artykuły

Sprzedam fotobudkę

Domki Szarotka Istebna: Gdzie tradycja spotyka się z nowoczesnością

Wybór odpowiedniego ogrodzenia dla domu - na co zwrócić uwagę?
